
Lorsque le service des achats vous envoie une demete pour un assemblage de câbles personnalisé, les premières questions portent rarement sur le prix. Il s'agit le plus souvent de : Quel matériau isolant pour une exposition à 150°C ? Quel calibre de fil transporte suffisamment de courant sans rendre le faisceau trop rigide ? Quelle interface de connecteur le côté correspondant utilise-t-il ? Ces questions déterminent si l’assemblage survit à la production, passe la certification et résiste sur le terrain. Ce guide passe en revue les décisions qui façonnent réellement un assemblage de câbles personnalisé, du choix des conducteurs et de l'isolation à la sélection des connecteurs, aux tests et à la qualification des fournisseurs.
Qu'est-ce qu'un assemblage de câbles personnalisé ?
Un assemblage de câbles personnalisé est un faisceau fabriqué de fils, de câbles, de connecteurs et d'éléments de protection conçus pour une application spécifique. Contrairement à un cordon d'alimentation disponible dans le commerce ou à un fil de branchement standard, un assemblage personnalisé est conçu pour répondre exactement aux exigences électriques, mécaniques et environnementales de votre produit. Il peut s'agir d'un simple câble en silicone à deux fils avec des extrémités pré-dénudées, ou d'un faisceau multibranche avec des connecteurs scellés, un serre-câble surmoulé et un blindage tressé.
La distinction entre un assemblage de câbles et un faisceau de câbles est importante dans la pratique. Un assemblage de câbles fait généralement référence à un seul câble doté de connecteurs terminés aux deux extrémités, transportant souvent de l'alimentation ou des données entre deux points. Un faisceau de câbles regroupe généralement plusieurs fils en un faisceau structuré, souvent doté de dérivation, d'une gaine de protection et de plusieurs points de terminaison. Votre fournisseur peut utiliser les termes de manière interchangeable, mais l'étendue du travail, l'outillage et les tests peuvent différer.
Pourquoi les câbles disponibles dans le commerce sont souvent insuffisants
Les câbles standards fonctionnent lorsque l’environnement est favorable et que les interfaces mécaniques sont génériques. Ce n’est pas le cas de la plupart des fabricants d’équipement d’origine. Un appareil qui génère de la chaleur autour du câblage interne, un moteur qui vibre continuellement ou un environnement de véhicule présentant un risque de chaleur, d'huile et d'abrasion exposera les limites des câbles de base.
Les solutions disponibles dans le commerce échouent de quatre manières courantes :
- Inadéquation thermique : un fil PVC standard évalué à 80°C ou 105°C se trouve trop près d'un élément chauffant, provoquant un ramollissement de l'isolation ou un vieillissement prématuré.
- Inadéquation mécanique : un câble rigide à gaine épaisse ne peut pas passer à travers une charnière compacte ni résister à des flexions répétées.
- Inadéquation des connecteurs : le besoin d'une famille de connecteurs, d'un nombre de broches ou d'un joint de fil spécifiques ne peut pas être satisfait par un câble d'extension générique.
- Inadéquation des certifications : le produit final doit répondre aux exigences UL, VDE ou CCC, et le fil ou l'assemblage lui-même doit porter les approbations appropriées.
C'est la principale raison pour laquelle l'assemblage de câbles personnalisés existe : pour combler l'écart entre un produit filaire générique et les contraintes spécifiques de votre appareil, de son environnement d'exploitation et de son marché cible.
Décisions clés dans la conception d'assemblages de câbles personnalisés
Avant de contacter un fabricant, l’étape la plus utile consiste à examiner les paramètres techniques de base. Ces décisions déterminent le choix des matériaux, leur coût et leur fiabilité. Elles méritent donc une attention délibérée plutôt que d'être laissées par défaut au fournisseur.
Matériau conducteur et toronnage
Le cuivre est le matériau conducteur par défaut. Le cuivre étamé est courant dans les environnements humides et à haute température car le revêtement d'étain résiste à l'oxydation et à la corrosion, c'est pourquoi de nombreux fils en silicone et réticulés par irradiation utilisent des conducteurs toronnés étamés. Le cuivre nu est moins cher mais plus sujet à l'oxydation de surface au fil du temps, en particulier à des températures élevées.
L’échouage affecte la flexibilité et la durée de vie en fatigue. Un conducteur à brins fins se plie plus facilement et survit bien mieux aux flexions répétées qu’un fil solide ou à fils grossiers. Le compromis est le coût et les efforts de terminaison. Le toronnage fin nécessite également un dénudage et un sertissage soigneux pour éviter d'entailler les brins. Si l'ensemble bouge pendant le fonctionnement, comme dans un bras de robot ou une porte de lave-vaisselle, privilégiez le toronnage fin et vérifiez la durée de vie en flexion auprès de votre fournisseur.
Matériaux d'isolation et de gaine
La sélection des matériaux est généralement la décision la plus importante dans un assemblage de câbles personnalisé, car elle détermine directement la température nominale, la flexibilité, la résistance chimique et le coût.
Le PVC est le cheval de bataille pour les applications à usage général. UL1007 et UL1015 couvrent respectivement des températures de 80°C et 105°C. Le PVC est abordable, facile à traiter et disponible dans de nombreuses couleurs, mais il devient rigide à basse température et se ramollit ou se dégrade près de sa limite nominale.
Le caoutchouc de silicone supporte la chaleur continue bien au-delà du PVC, avec de nombreux styles de fils de silicone UL évalués à 150°C, 200°C ou plus. Le silicone est également extrêmement flexible, ce qui le rend adapté au routage dans des espaces restreints et aux applications impliquant du mouvement. La surface plus douce peut s'abraser plus facilement, c'est pourquoi des gaines de protection ou des constructions en silicone tressé valent la peine d'être envisagées dans les zones à forte usure.
Le polyéthylène réticulé, souvent appelé XLPE ou XLPO, offre un bon équilibre : des températures nominales plus élevées que le PVC, une meilleure résistance mécanique que le silicone et une épaisseur de paroi plus fine pour la même tension nominale. Les fils réticulés par irradiation tels que UL1430, UL3173 ou UL3321 sont courants dans les appareils, l'éclairage et les équipements électriques où l'ignifugation et la résistance à la chaleur sont requises.
Les isolations en fluoropolymère PTFE et FEP offrent la capacité de température continue la plus élevée, généralement autour de 200°C, ainsi qu'une excellente résistance chimique et un faible dégazage. Ils sont utilisés dans des environnements exigeants où le surcoût est justifié par des exigences de fiabilité.
Tension nominale et calibre de fil
La tension nominale détermine l’épaisseur de l’isolation, mais c’est rarement le facteur qui détermine la taille du fil. Capacité de transport de courant, chute de tension acceptable et sélection de la jauge d'entraînement de résistance mécanique. Le fabricant de l'ensemble peut recommander une jauge une fois que vous avez défini le courant par circuit et l'échauffement admissible, mais la responsabilité du calcul final doit être partagée entre votre ingénieur et le fournisseur, en particulier si le faisceau de fils est étroitement emballé.
Lorsque le courant est élevé mais que le trajet est court et que des vibrations sont présentes, la propriété mécanique du fil peut devenir plus importante que l'intensité admissible. Un fil épais et à gros brins peut être trop rigide pour le chemin de routage. C'est l'une des raisons pour lesquelles l'assemblage de câbles personnalisés existe en tant que discipline : il équilibre les exigences électriques, thermiques et mécaniques plutôt que de sélectionner des fils à partir d'une seule fiche technique.
Sélection et terminaison du connecteur
La sélection des connecteurs constitue la seconde moitié de l’équation de l’assemblage de câbles personnalisé. La même spécification de fil peut fonctionner de manière très différente selon le connecteur, le sertissage de la borne et le serre-câble utilisé pour le terminer.
Commencez par l'interface d'accouplement. Si votre appareil se connecte à un port propriétaire ou à une famille de connecteurs standard de l'industrie, la décision est déjà limitée. Les variables restantes sont la finition du contact, l'angle d'entrée du fil, le mécanisme de verrouillage et les exigences d'étanchéité. Si vous disposez d'une liberté totale, choisissez un connecteur ayant fait ses preuves dans votre secteur et disponible sur plusieurs sources.
Pour les environnements à haute température, vérifiez que le boîtier du connecteur et l'isolant de contact sont conçus pour la même température que le fil. Un fil de silicone évalué à 200°C connecté à un boîtier en nylon évalué à 105°C crée un point faible qui va à l'encontre de l'objectif de la sélection du fil. De même, sertissez la bonne borne, de préférence avec l'outillage spécifié par le fabricant, et inspectez la hauteur de sertissage. Un mauvais sertissage provoque des pannes intermittentes et une surchauffe à courant élevé.
Le serre-câble est le détail de terminaison le plus négligé. Le point où le fil pénètre dans le connecteur ou dans le boîtier est l'emplacement naturel de concentration des contraintes. Le surmoulage, les gaines thermorétractables et les œillets servent tous à cet effet. Sans serre-câble approprié, la flexion et la traction finiront par briser les conducteurs ou stresser le joint à sertir, quelle que soit la qualité des spécifications du fil lui-même.
Considérations relatives à la protection et au routage
Une fois les fils et les connecteurs sélectionnés, réfléchissez à la manière dont l’assemblage sera acheminé à travers le produit final. Une gaine thermorétractable aux points de terminaison protège les brins de fil exposés près du sertissage. Les gaines, telles que la fibre de verre tissée ou la fibre de verre enduite de silicone, ajoutent une résistance à l'abrasion et une barrière thermique supplémentaire dans les zones à haute température. Une construction en silicone tressé peut être spécifiée dès le départ pour une durabilité mécanique plus élevée dans une conception de fil déjà flexible.
L’étanchéité environnementale est importante pour les appareils exposés à l’humidité, tels que les radiateurs de salle de bain, les couvercles de toilettes intelligents et les aspirateurs. L’infiltration d’eau au niveau de l’interface du connecteur est une défaillance courante sur le terrain. Des connecteurs scellés, un enrobage ou un revêtement conforme sur l'extrémité du PCB sont des options disponibles, mais ils augmentent le coût, la décision doit donc suivre l'objectif d'indice de protection IP réel du produit final.
Le processus de fabrication : ce qu'un fournisseur doit contrôler
L'assemblage de câbles personnalisé ne consiste pas seulement à combiner le bon fil et le bon connecteur. Le processus de fabrication détermine si les spécifications techniques sont réellement réalisées. Un fournisseur fiable contrôle le dénudage, le sertissage, le brasage, le moulage et les tests des conducteurs en tant qu'étapes de processus individuelles avec des critères mesurables.
Découpe et décapage
Une coupe de précision garantit la cohérence de la longueur. Le dénudage doit retirer l'isolant sans entailler les brins conducteurs. Les brins entaillés peuvent survivre aux tests initiaux mais échouer plus tard en raison de la fatigue de flexion. Pour les fils à fils fins, la différence entre une bonne bande et une mauvaise bande n'est visible que sous grossissement, c'est pourquoi des fabricants réputés effectuent des tests de traction et des analyses périodiques par microsection.
Sertissage et soudure
La qualité du sertissage détermine la résistance de contact et la rétention mécanique. Une borne correctement sertie déforme le fût autour du conducteur et de l'isolation de manière contrôlée. La force de traction et la hauteur de sertissage sont les deux contrôles standard. Le soudage, lorsqu'il est utilisé, nécessite un contrôle de la température pour éviter l'effet de mèche sur l'isolant ou la création de joints cassants.
Assemblage et protection
Lors de l'assemblage final, les fils sont acheminés dans le boîtier du connecteur, un manchon de protection est installé et un serre-câble est moulé ou fixé. L'élément humain compte ici : des instructions de travail claires, des aides visuelles et des contrôles de qualité réduisent le risque de mauvais câblage ou d'inversion de polarité. Un seul fil inversé dans un connecteur peut provoquer une défaillance sur le terrain difficile à retracer.
Tests et traçabilité
Un test 100 % électrique constitue la référence industrielle pour les assemblages de câbles personnalisés. La continuité, la résistance d'isolement et la tenue diélectrique sont les principaux contrôles. La nécessité ou non d'un test Hi-Pot complet dépend de l'application ; les appareils qui se connectent au secteur devraient en être équipés. La traçabilité est importante lorsque votre produit entre en service et nécessite une analyse des causes profondes. Renseignez-vous auprès du fournisseur sur les codes de traçabilité des lots, les enregistrements de lots et la manière dont ils traitent les matériaux non conformes.
Certifications et normes affectant les assemblages de câbles personnalisés
La certification n’est pas une décoration ; c'est la passerelle légale et pratique pour vendre votre produit sur un marché donné. Les produits de fils et câbles sont généralement certifiés UL en Amérique du Nord, VDE ou TUV en Europe et CCC ou CQC en Chine. Votre fournisseur d'assemblage n'a pas besoin de certifier chaque fil en interne, mais les fils qu'il utilise doivent porter les approbations requises par votre produit final.
Pour le marché européen, le respect de la directive basse tension et des restrictions RoHS et REACH est attendu. Pour l'Amérique du Nord, les composants reconnus UL sont normalement requis pour la certification de sécurité du produit final. Pour la Chine, la certification CCC s'applique à certaines catégories de fils et de câbles, tandis que la CQC en couvre d'autres. Lorsque le produit final est un appareil électrique, le câblage interne doit correspondre aux indices de température, de tension et d'inflammabilité attendus par la norme d'appareil concernée.
Si votre chaîne d'approvisionnement nécessite un alignement sur les pratiques de qualité automobile, un fournisseur certifié IATF 16949 apporte une discipline supplémentaire en matière d'analyse des risques, de gestion du changement et d'approbation des pièces de production. Cette certification ne modifie pas les spécifications du fil, mais elle modifie la façon dont le fournisseur documente et contrôle son processus.
Sélection d'un fabricant d'assemblages de câbles personnalisés
La sélection du fabricant consiste à faire correspondre la capacité avec le profil de risque réel de votre produit. Pour un fabricant d'appareils électroménagers à grand volume, le fournisseur doit démontrer une expérience en matière de câblage interne d'appareils, de contrôle de processus solide et de coûts compétitifs. Pour un client automobile ou industriel, la priorité se déplace vers la gestion de la qualité et la traçabilité au niveau du système.
Un fabricant disposant d’un système d’extrusion de fils et d’assemblage de faisceaux en interne offre des avantages pratiques. Ils contrôlent les spécifications des matériaux et la qualité des fils dès le départ, ce qui raccourcit la communication et réduit le risque qu'un lot de fils tiers ne respecte pas les spécifications. Des entreprises comme Jiangyin Zhijun Appliance Electric Cable and Wire Co., Ltd. produisent à la fois des fils isolés et des faisceaux de câbles finis sous un même toit, ce qui est important lorsque les projets d'assemblage de câbles personnalisés nécessitent une coordination étroite entre la sélection des fils et l'assemblage des faisceaux.
Lorsque vous évaluez un fournisseur, renseignez-vous sur son certificat de système qualité, les normes appliquées par ses produits et s'il a de l'expérience avec votre application spécifique. Un point de départ utile est une conversation directe sur une installation typique : le calibre exact du fil, le style de connecteur, les exigences de blindage ou de gaine et le protocole de test. Les réponses du fournisseur à ces détails révèlent plus que n’importe quelle allégation marketing générique.
Les délais et la quantité minimale de commande sont des contraintes pratiques qui doivent être négociées en toute transparence. Les assemblages personnalisés commencent souvent par une phase de prototype, suivie d'une production pilote et d'une production en série. Confirmez si le fournisseur prend en charge chaque phase et quel est le délai d'exécution pour chaque itération d'échantillon.
Le rôle de la participation précoce des fournisseurs
Attendre que la conception du produit soit figée pour contacter un fabricant d’assemblages de câbles est une erreur courante. À ce stade, les contraintes d'espace de routage, les choix de connecteurs et les budgets thermiques sont déjà fixés, ce qui oblige souvent à des compromis dans la zone même où l'assemblage de câbles doit fonctionner. Impliquer le fabricant dès le début vous permet de valider le calibre du fil par rapport à l'espace de routage disponible, de vérifier la température nominale du connecteur par rapport à l'environnement et de demander une construction plus flexible ou plus durable avant que l'outillage ne soit coupé.
Une implication précoce donne également au fabricant la possibilité de suggérer des conceptions de serre-câbles moulés, un câblage différent ou un style de fil certifié plus rentable qui répond toujours aux exigences. Leurs recommandations proviennent souvent du constat de défaillances d’assemblages similaires sur le terrain, une expérience difficile à reproduire dans l’équipe d’ingénierie interne d’un acheteur. Même une seule discussion pendant la phase de conception peut éviter une refonte coûteuse ultérieurement.
Un exemple concret : câblage d'appareils à haute température
Considérez une friteuse à air de comptoir. Le câblage interne à proximité de l'élément chauffant doit tolérer des températures soutenues bien supérieures à 105°C et le chemin d'acheminement est étroit. Une spécification raisonnable commence par un fil isolé au silicone évalué à 150°C ou 200°C, utilisant un conducteur en cuivre étamé suffisamment fin pour suivre le chemin de routage sans contrainte. Les connexions à l'élément chauffant nécessitent une borne haute température et une transition thermorétractable ou une gaine pour protéger la zone de sertissage. Le faisceau se dirige ensuite vers un PCB de commande, où la température nominale du boîtier du connecteur doit correspondre à la température nominale du fil au point de connexion. Chaque décision est connectée : le tracé détermine le nombre de brins, la source de chaleur détermine l'isolation et le connecteur PCB détermine le format de terminaison.
La même logique s'applique à un radiateur de salle de bain, une cuisinière à induction ou une connexion de câble moteur. Les détails diffèrent, mais la séquence est la même : environnement thermique, routage mécanique, charge de courant, terminaison et certification. La discipline de l’assemblage de câbles personnalisés ne concerne pas les matériaux exotiques ; il s’agit de combler délibérément chacune de ces lacunes. Harnais de contrôle haute température pour friteuse à air illustrer comment ces exigences sont réalisées dans une partie de production.
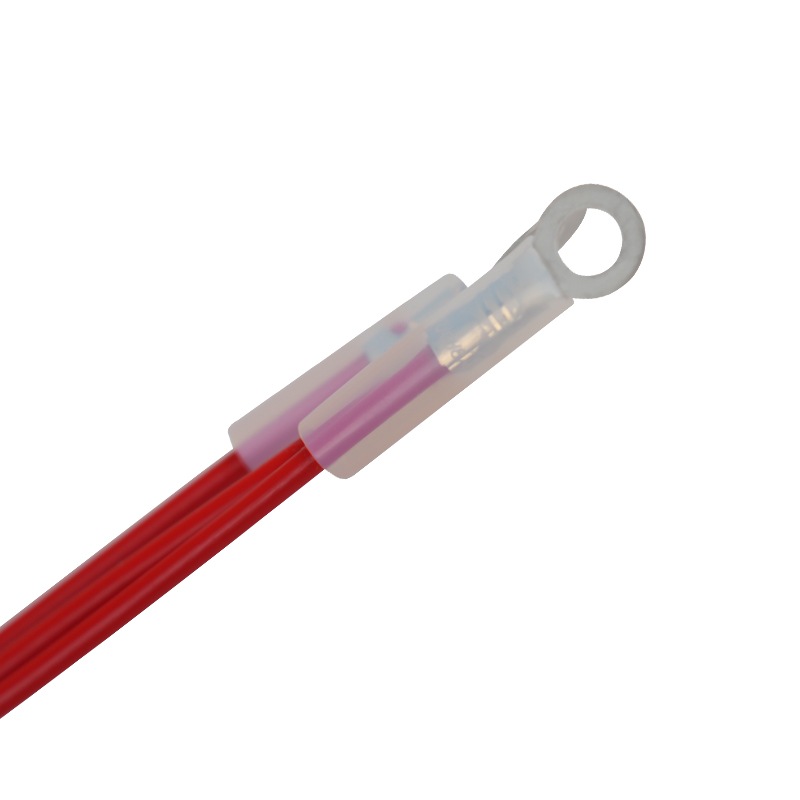 Câblage de friteuse à air Fournisseurs de faisceaux de contrôle de haute température pour friteuse à air, usine Jiangyin Zhijun Appliance Electric Cable and Wire Co., Ltd est un câblage de friteuse à air personnalisé en Chine avec faisceau de contrôle à haute température pour friteuse à air Sup... Voir le produit →
Facteurs de coûts dans l'assemblage de câbles personnalisés
Le coût dépend de la complexité des matériaux, des étapes du processus et des exigences de qualité. Un simple fil de connexion interne en PVC avec un connecteur standard moulé à une extrémité est un article peu coûteux. Le prix augmente avec l'isolation haute température, le câblage fin, les connecteurs multiples, le surmoulage et les normes de test plus élevées.
Le calibre des fils détermine directement le coût des matériaux. Spécifier un calibre plus lourd que nécessaire augmente le coût du cuivre et la rigidité du faisceau sans aucun avantage fonctionnel. Il en va de même pour l'épaisseur de l'isolant : un fil de 600 V dans une application de 50 V peut être inutile si la tension nominale n'est pas déterminée par la norme du produit final.
La qualité des connecteurs compte également. Les connecteurs de marque de fabricants établis coûtent plus cher mais réduisent les risques d'approvisionnement et les taux de problèmes. L'outillage personnalisé pour un connecteur propriétaire ajoute un investissement initial qui n'a de sens que pour un volume suffisant. Pour les petites séries, le choix d’une famille de connecteurs standard permet d’éviter les coûts d’outillage et de raccourcir les délais.
Les exigences en matière de tests constituent l’autre élément de coût visible. Un test de continuité de base et un test de puissance élevée sont peu coûteux, mais un test de force de traction à 100 % et une inspection automatisée des dimensions ajoutent du temps. Décidez quels tests sont importants pour le mode de défaillance de votre application. Un client automobile peut souhaiter un package PPAP complet ; un client d’appareils électroménagers peut n’avoir besoin que d’un certificat de conformité. Les deux exigences sont valables, mais leur prix n’est pas le même.
Erreurs de spécification courantes et comment les éviter
La plupart des problèmes d'assemblage de câbles personnalisés proviennent de l'étape de spécification. Les erreurs les plus fréquentes constatées par les fabricants sont les suivantes :
- Sur-spécifier la température nominale sans tenir compte de la température ambiante réelle et de l'augmentation du courant, ce qui augmente les coûts et réduit la flexibilité.
- Sélectionner un connecteur avant de confirmer le sens d'entrée des fils et l'espace disponible derrière le panneau, ce qui oblige à des compromis de routage ultérieurement.
- Ignorer le déclassement en température du boîtier du connecteur, qui tombe en panne en premier même si le fil a été correctement spécifié.
- En supposant qu'un fil plus fin est toujours préférable pour le routage, sans tenir compte de la résistance mécanique nécessaire au point de terminaison et de la force de traction appliquée à l'assemblage.
- Ignorer la phase de prototype pour un harnais critique, puis découvrir un problème de routage ou d'ajustement uniquement en production.
Une bonne pratique consiste à remplir une fiche technique d’assemblage de câbles avant de contacter les fournisseurs. Incluez le nombre de circuits, le courant par circuit, la tension nominale, les températures continues et maximales sur chaque segment de routage, le rayon de courbure minimum, les types de connecteurs aux deux extrémités, les exigences de protection contre la pénétration, les certifications nécessaires et le volume annuel attendu. Les fournisseurs peuvent alors vous proposer un devis réaliste et identifier les contradictions dans les spécifications, comme un environnement à 200°C combiné à un connecteur évalué à 105°C.
Assurance qualité et performance sur le terrain
Les défaillances sur le terrain dans les assemblages de câbles sont rarement provoquées par un seul événement dramatique. La plupart résultent d'un vieillissement thermique cumulatif, d'une abrasion, d'une fatigue par flexion ou d'une microfissure dans une cosse sertie qui n'a pas été détectée lors de la production. La raison pour laquelle les systèmes qualité sont importants est qu’ils augmentent la probabilité de détecter un défaut avant l’expédition de l’assemblage.
Pour l'acheteur, les signaux de qualité pratiques sont les certifications existantes, la documentation des processus et la discipline avec laquelle le fournisseur traite les demandes de modification. Un fabricant qui met immédiatement à jour le dessin technique lorsqu'un calibre de fil change et envoie le dessin révisé avant la production est bien plus fiable qu'un fabricant qui se contente d'exécuter la commande et espère que l'ancien dessin s'applique toujours.
Lorsque le produit implique une exposition à des températures élevées, le choix du matériau isolant devient une question de sécurité. Le PVC se ramollit et peut se dégrader lorsqu'il est exposé au-dessus de sa valeur nominale ; le silicone résiste aux températures élevées mais couve sans formulations ignifuges appropriées. La fiche technique du matériau à elle seule ne raconte pas toute l’histoire ; l’expérience du fournisseur auprès des organismes de certification et des performances sur le terrain dans différentes applications fournit une image plus réaliste.
Étapes pratiques pour commencer
Si vous en êtes au tout début de la spécification d’un assemblage de câbles personnalisé, le chemin est simple :
- Documenter les exigences électriques, thermiques, mécaniques et environnementales de l'assemblage.
- Identifiez les certifications cibles pour le produit final.
- Sélectionnez les types de fils et les familles de connecteurs candidats dans le catalogue d’un fabricant de confiance.
- Demandez au fabricant d'assemblages de câbles des échantillons construits selon vos spécifications, puis testez-les dans votre application réelle.
- Examinez les certificats de qualité du fabricant et les résultats de l’audit d’usine avant de vous engager dans une commande en volume.
Pour plus d’informations techniques, des articles sur comment les faisceaux de câbles pour appareils électroménagers améliorent la sécurité et la fiabilité and comment choisir un fil haute température couvrir les principes sous-jacents du point de vue de l’application. La plupart des fournisseurs sont également disposés à discuter d’une revue de conception si vous apportez une spécification approximative.
Conclusion
L’assemblage de câbles personnalisé n’a pas besoin d’être compliqué, mais il doit être intentionnel. Définissez d’abord l’environnement d’exploitation, puis sélectionnez le conducteur, l’isolation, le connecteur et la stratégie de protection qui y correspondent. Choisissez un fabricant qui contrôle l’ensemble du processus, depuis l’extrusion du fil jusqu’aux tests finaux, et qui s’engage suffisamment tôt pour éviter les boucles de refonte. L'assemblage le moins cher n'est pas celui dont le prix d'achat est le plus bas, mais celui qui passe la certification du premier coup et circule sur le terrain sans rappel. Cette fiabilité commence par les décisions prises avant la commande du premier échantillon.